
 ENG
فلنج های دقیق تراش شده تقریباً جایی برای خطا باقی نمی گذارند. وجه های جفت شونده صاف، سفت و سخت هستند و تا تلورانس های محکم تکمیل شده اند، که دقیقاً محیطی است که درزگیر فلنج بی هوازی از واشر معمولی بهتر عمل می کند. به جای تکیه بر فشردهسازی برای بستن شکاف، درزگیر به کانالهای میکروسکوپی بین وجهها جریان مییابد، پس از خروج هوا به یک رزین گرماسخت سخت تبدیل میشود و دو جزء مجزا را در یک واحد مهر و موم شده قفل میکند. این راهنما توضیح میدهد که مکانیسم پخت چگونه کار میکند، محدودیتهای عملی کجاست، نحوه آمادهسازی و مونتاژ اتصال، و نحوه انتخاب درجه مناسب برای کار تولید یا نگهداری بر روی فلنجهای فلزی ماشینکاری شده را توضیح میدهد.
چرا فلنج های ماشینکاری دقیق به منطق آب بندی متفاوتی نیاز دارند؟
یک واشر معمولی با فیبر فشرده یا الاستومری بیش از همه به یک چیز نیاز دارد: یک شکاف به اندازه کافی عمیق برای فشرده سازی. فلنج های ماشینکاری شده دقیق برعکس طراحی می شوند. صورت آنها به طور مسطح بریده شده است تا فلز با فلز برخورد کند و فضای باقی مانده بین آنها در کسری از میلی متر اندازه گیری می شود. فشار دادن یک واشر نرم در آن فضا دو مشکل را همزمان ایجاد می کند. بار گیره ای که برای فشرده کردن واشر صرف می شود دیگر اتصال را محکم نمی کند و خود واشر در هر چرخه حرارتی که می بیند آرام می شود و می خزد.
درزگیر فلنجی بی هوازی منطق را معکوس می کند. این یک رزین مایع است که اساساً 100 درصد مواد جامد دارد، بنابراین هیچ چیز در طول پخت تبخیر نمی شود. به جای تلاش برای پر کردن شکاف ضخیم، به بینظمیهای سطحی نفوذ میکند، سپس در جای خود پلیمریزه میشود و به یک فیلم نازک، سخت و کاملاً پر میشود. این فیلم هیچ بار فشاری اضافه نمی کند، نمی تواند در طول زمان شل شود و بار کامل پیچ را برای سفت شدن ساختار اتصال در دسترس قرار می دهد.
0.25 میلی متر حداکثر شکاف اکثر نمرات فلنج را به طور قابل اعتمادی درمان می کنند
100% مواد جامد، بنابراین فیلم بدون انقباض درمان می شود
24 ساعت درمان کامل معمولی در دمای اتاق قبل از سرویس
از آنجایی که فیلم پخته شده به هر دو صورت می چسبد، مفصل نیز در برابر حرکت میکرو مقاومت می کند. ارتعاشی که به تدریج باعث شل شدن یک واشر نرم می شود به جای آن از طریق فیلم چسبانده شده منتقل می شود. ضخامت لایه درگیر بسیار کوچک است، اغلب زیر یک دهم واشر برش خورده است، به همین دلیل است که سطح و صاف بودن وزن زیادی را تحمل می کند. برای محفظههای گیربکس، پوششهای پمپ، خطوط تقسیم گیربکس و سرهای کمپرسور، این تفاوت تعیین میکند که فلنج تا پایان عمر دستگاه خشک بماند یا در عرض چند ماه پس از وارد شدن به سرویس، شروع به گریه کند.
نحوه عملکرد مکانیسم درمان بی هوازی
نام این وضعیت را توصیف می کند: رزین در غیاب اکسیژن بهبود می یابد. در بطری یا خط توزیع، پخش شدن اکسیژن در مایع، شیمی را ثابت نگه می دارد. هنگامی که درزگیر بین دو صفحه فلزی پخش می شود، دو چیز به طور همزمان تغییر می کند. اتصال باریک هوا را مسدود می کند و یون های فلزی فعال روی سطوح فلنج پلیمریزاسیون را تسریع می کنند. در داخل محل اتصال، مایع به یک جامد گرماسخت با پیوند متقابل تبدیل می شود، در حالی که مهره اضافی که از لبه فشرده می شود، همچنان هوا را لمس می کند و نرم باقی می ماند.
چرا مهره بیرونی چسبناک می ماند؟
مهره چسبنده در لبه فلنج عیب نیست. این شواهد نشان می دهد که مواد دقیقاً مطابق طراحی رفتار می کنند و پس از مونتاژ باید به سادگی پاک شوند. هنگامی که سیلانت در داخل مفصل نیز پس از زمان بهبود مورد انتظار نرم باقی می ماند، علت تقریباً همیشه یکی از سه عامل است و بررسی آنها به ترتیب اکثر شکایات درمان را در چند دقیقه برطرف می کند:
- عرض شکاف: با ضخیم تر شدن فیلم، درمان کند می شود. فراتر از محدوده شکاف ذکر شده، مرکز مفصل ممکن است هرگز به طور کامل منجمد نشود.
- فعالیت بستر: آلیاژهای آهن، فولاد، مس و آلومینیوم فعال هستند. سطوح ضد زنگ، آبکاری شده، گالوانیزه و آنودایز غیرفعال بوده و نیاز به فعال کننده دارند.
- دما: میزان درمان در سردخانه ها به شدت کاهش می یابد. اتصالاتی که در دمای کمتر از 5 درجه سانتیگراد مونتاژ می شوند نیاز به گرما یا درجه حرارت پایین دارند.
یک فیلم بی هوازی پخته شده مانند یک واشر عمل می کند که نمی تواند شل شود: به هر دو صورت چسبیده است، حاوی حلال نیست و هرگز از مسیر بار دور نمی شود.
100% جامد بدون انقباض O2 موجود در هوا را نگه می دارد مایع مهره بیرونی فاصله تا 0.25 میلی متر، اغراق آمیز کشیده شده است یون های فلزی روی صورت ها درمان را آغاز کند
شکاف، تناسب و استحکام: محدودیتهای عملی
محدودیت کلید اولین مشخصاتی که باید تأیید شود، درجه قدرت یا درجه حرارت نیست، بلکه شکاف است. گریدهای فلنج همه منظوره به گونه ای فرموله شده اند که به طور قابل اعتماد در فاصله های تقریباً 0.25 میلی متری پخت شوند، که محدوده مناسب اکثر فلنج های فلزی ماشینکاری شده دقیق را پوشش می دهد. گریدهای با ویسکوزیته پایین در تماس سطح فلز با فلز برتری دارند، در حالی که گریدهای ژل تیکسوتروپیک، انتهای بالایی محدوده را بدون تخلیه اتصالات عمودی یا بالای سر پل می کنند.
استحکام به همان اندازه که خلاصی اهمیت دارد. رزین بی هوازی به یک جامد سخت تبدیل می شود، بنابراین فرض طراحی اتصالی است که خم نمی شود. دهانههای بلند پیچ، پوششهای مهر و موم شده نازک و فاصلهدهندههای پلاستیکی، حرکتی را ایجاد میکنند که میتواند یک لایه سفت را ترک کند، و هنگامی که فیلم ترک خورد، مسیر نشتی در امتداد کل فلنج باز میشود. هنگامی که یک مفصل از این محدودیت ها خارج می شود، پاسخ درست یک خانواده مواد متفاوت است تا یک مهره ضخیم تر.
روش را با مفصل مطابقت دهید
| وضعیت مفصل | ریسک اصلی | رویکرد مناسب تر |
|---|---|---|
| فلنج های فلزی سفت و سخت، شکاف کمتر از 0.25 میلی متر | وقتی آماده سازی تمیز است هیچ | درزگیر فلنج بی هوازی |
| فاصله 0.25 میلی متر تا 1 میلی متر | درمان آهسته و ناقص در عمق مفصل | واشر سیلیکونی RTV |
| پوشش های انعطاف پذیر یا اسپیسرهای پلاستیکی | فیلم سفت و سخت تحت حرکت ترک می خورد | درزگیر الاستومری یا واشر تشکیل شده |
| جداسازی مکرر برنامه ریزی شده | پیوندهای با استحکام بالا از بین رفتن را کند می کنند | درجه بی هوازی با مقاومت متوسط |
برای یک چارچوب تصمیم گیری گسترده تر در مورد ساخت تجهیزات و کار تعمیر، راهنمای ما در مورد اینکه آیا یک چسب بی هوازی انتخاب مناسبی برای کاربرد شماست گام به گام سوالات زیرلایه، شکاف و خدمات را بررسی می کند.
آماده سازی سطح: مرحله ای که نتیجه را تعیین می کند
شیمی بی هوازی نسبت به آلودگی نابخشودنی است. لایههای روغن، باقیمانده مایع برش، قطعات واشر قدیمی و زنگزدگی هر بلوک چیزی که درمان به آن بستگی دارد، یا تماس فلزی یا فعالسازی یون فلزی. آماده سازی دقیق چند دقیقه طول می کشد و نتیجه را مدت ها قبل از باز شدن درزگیر تعیین می کند.
رویه میدانی دنباله زیر بیشتر اتصالات فلنج ماشینکاری شده را پوشش می دهد:
- هر دو صورت را با یک پاک کننده با تبخیر سریع پاک کنید و اجازه دهید قبل از مونتاژ کاملاً از بین بروند.
- هر اثری از واشرهای قبلی و درزگیر خشک شده را با یک خراش پلاستیکی و یک پد ساینده پاک کنید. باقی مانده سخت شده یک مسیر نشتی مستقیم ایجاد می کند.
- پایان را بررسی کنید. یک بافت ماشینکاری شده استاندارد، رزین را به صورت مکانیکی کلید میدهد، در حالی که چهرههای صیقلی یا لپدار بدون فعالسازی اضافی، ضعیف عمل میکنند.
- بسترهای غیرفعال را شناسایی کنید. فولاد ضد زنگ، سطوح آبکاری شده و گالوانیزه و آلومینیوم آنودایز شده همگی به یک فعال کننده یا پرایمر برای رسیدن به پخت کامل نیاز دارند.
- بررسی آسیب دیدگی نمره گذاری، سوراخ شدن و فرورفتگی های فراتر از درجه شکاف درزگیر باید قبل از اینکه قطعات به هم برسند اصلاح شوند.
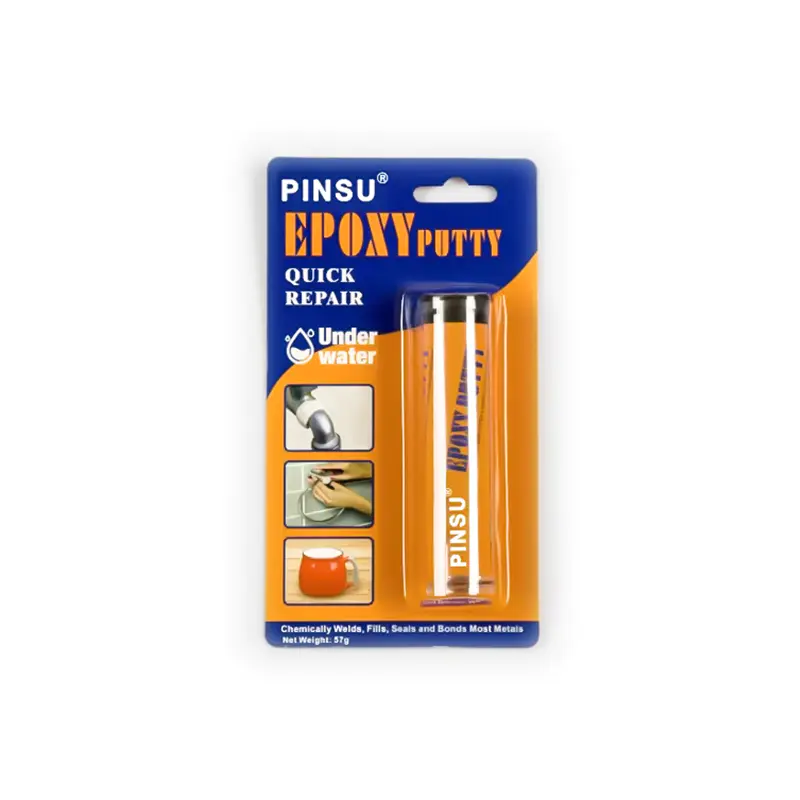
چهره های آسیب دیده به طور خودکار محفظه را از بین نمی برند. یک بتونه اپوکسی پر از فلز میتواند صافی را در میان شکافها و تکههای حفرهدار بازسازی کند، مشروط بر اینکه قبل از اعمال درزگیر فلنج، ترمیم کاملاً پخته شده، کاملاً صاف شود و چربیزدایی شود.
 استیک تعمیر بتونه اپوکسی AB PINSU چوب اپوکسی دو جزئی که در دمای اتاق با استحکام و مقاومت شیمیایی بالا عمل آوری می کند. این برای بازسازی سطوح فلنج های سوراخ دار یا صاف قبل از استفاده از درزگیر مناسب است. مشاهده محصول →
تکنیک کاربرد: از مهره تا گشتاور پیچ
استفاده از آن پس از آماده شدن مفصل ساده است، اما چند عادت فلنج هایی را که سال ها خشک می مانند از فلنج هایی که در عرض چند هفته گریه می کنند جدا می کند:
- یک مهره پیوسته را در امتداد خط سوراخ پیچ و مهره روی قسمتی که ابتدا به آن دست میدهید قرار دهید. هر شکستگی در مهره تبدیل به مسیر نشتی می شود.
- مهره را در سمت سیال دایره پیچ نگه دارید تا فشار داخلی به جای فشار دادن آن به بیرون، آن را وارد محل اتصال کند.
- در زمان باز ذکر شده در برگه داده جمع آوری کنید. کشیدن یا تغییر موقعیت پس از اینکه پوست مهره فیلم را پاره کرد.
- پیچ و مهره ها را به صورت متقاطع و به صورت مرحله ای به میزان بار گیره مشخص شده بچرخانید تا فیلم به طور یکنواخت در هر دو وجه پخش شود.
- اجازه دهید مفصل قبل از فشار دادن به طور کامل خشک شود. بیشتر گریدها در عرض چند ساعت به قدرت خدمات می رسند و در حدود 24 ساعت در دمای اتاق به درمان کامل می رسند.
در تولید سری، چاپ شابلون، پوشش غلتکی یا توزیع خودکار ضخامت فیلم را از قسمتی به قسمت دیگر ثابت نگه می دارد. قوام مهم است زیرا زمان پخت و استحکام نهایی هر دو با ضخامت فیلم مقیاس می شوند و مهره های بیش از حد ضخیم شایع ترین علت پخت کند و هدر رفتن مواد در خطوط مونتاژ با حجم بالا است. در کارهای دوباره کاری، همان نظم و انضباط در مورد ابزارهای ساده تر اعمال می شود: با دست استفاده کنید، مهره را نشکن نگه دارید، و در مقابل وسوسه بستن زودهنگام مفصل مقاومت کنید.
انتخاب درجه ویسکوزیته و مقاومت
درزگیرهای فلنج بر اساس ویسکوزیته، کلاس قدرت و درجه خدمات به جای یک درجه جهانی مشخص می شوند. ویسکوزیته نحوه مهاجرت مواد از طریق جابجایی و ثابت ماندن آن در سطوح عمودی را کنترل می کند، در حالی که استحکام تعیین می کند که آیا اتصال می تواند هرگز سرویس شود. تولیدکنندگان معمولاً توزیع کامل گریدها را در صنعت خود منتشر می کنند چسب بی هوازی محدوده تا مهندسان بتوانند هر مفصل را به صورت جداگانه مطابقت دهند.
قبل از سفارش چه چیزی را تعریف کنیم
| عامل انتخاب | قبل از سفارش چه چیزی را تعریف کنیم |
|---|---|
| ویسکوزیته و شکاف | درجه با کمترین ویسکوزیته که فاصله اندازه گیری شده را پر می کند و روی سطوح عمودی در جای خود باقی می ماند |
| کلاس قدرتی | متوسط برای اتصالات قابل سرویس، استحکام بالا برای مهر و موم مسکن دائمی |
| محدوده دما | اوج و ارزش خدمات مداوم، به علاوه سردترین دمای درمان در خط |
| قرار گرفتن در معرض مواد شیمیایی | روغن ها، خنک کننده ها و سوخت ها در سرویس واقعی، نه فقط نمودارهای سازگاری عمومی |
| سرعت درمان | زمان ثابتی که پنجره تولید یا تعمیر و نگهداری اجازه می دهد |
به عنوان یک معیار، فرمولاسیون صنعتی با استحکام متوسط، اکثر کارهای تولید و نگهداری روی فلنج های فلزی ماشینکاری شده را پوشش می دهد. آزمایش بر روی مفصل واقعی، در سردترین دمای مورد انتظار فروشگاه، تنها نتیجه مهم باقی می ماند. مشخصات زیر نماینده کلاس به فهرست نهایی است:
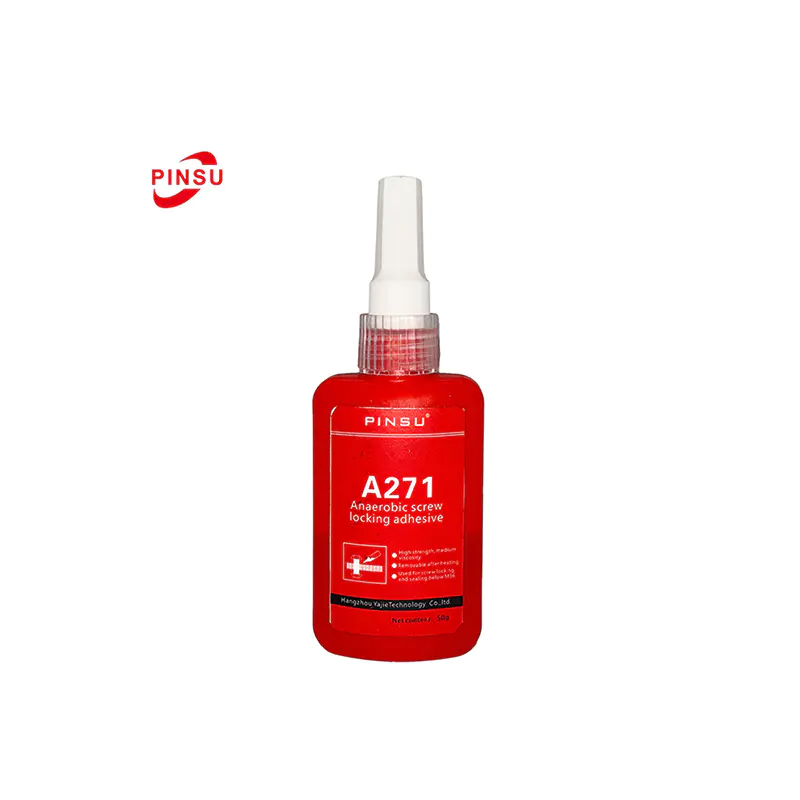
 درزگیر فلزی بی هوازی صنعتی PINSU-A271 یک چسب بی هوازی تک جزئی با استحکام متوسط که فلنج های فلزی ماشینکاری شده را در برابر نشت مایع و گاز آب بندی می کند، در دمای اتاق عمل می کند و در برابر روغن، آب و حلال ها مقاومت می کند. مشاهده محصول →
وقتی بی هوازی ابزار اشتباهی است
انتخاب صحیح مواد شامل دانستن اینکه چه زمانی باید از شیمی بی هوازی فاصله گرفت. سه شرط مشترک نیازمند یک رویکرد متفاوت است:
- شکاف های فراتر از رتبه بندی: ریختهگریهای تابخورده و صورتهای ماشیننشده، فضاهای خالی ایجاد میکنند که رزین نمیتواند پل بزند، و درمان در عمق مفصل ناقص میماند.
- مفاصل متحرک: جداکننده های الاستومری، پوشش های پلاستیکی و دهانه های بلند بدون تکیه گاه به اندازه کافی خم می شوند تا یک فیلم سفت و سخت را بشکنند.
- خدمات فوق العاده: دمای مداوم بالاتر از درجه بندی محصول یا غوطه ور شدن دائمی در مواد شیمیایی تهاجمی بیش از آنچه رزین پخت شده تحمل می کند.
یک واشر سیلیکونی ولکانیزه کننده در دمای اتاق مکمل طبیعی است. الاستومری را درمان میکند، شکافها و حرکت مفصلهای بزرگتر را تحمل میکند و دمای مداوم بالاتری را در مخزنهای موتور، روکشهای سوپاپها و محفظههای گیربکس نگه میدارد، جایی که یک فیلم سفت و سخت انتخاب مهندسی اشتباهی است. تطبیق خانواده مواد با شرایط اتصال هیچ هزینه ای در مرحله طراحی ندارد و از گرانترین کلاس خرابی میدان جلوگیری می کند.
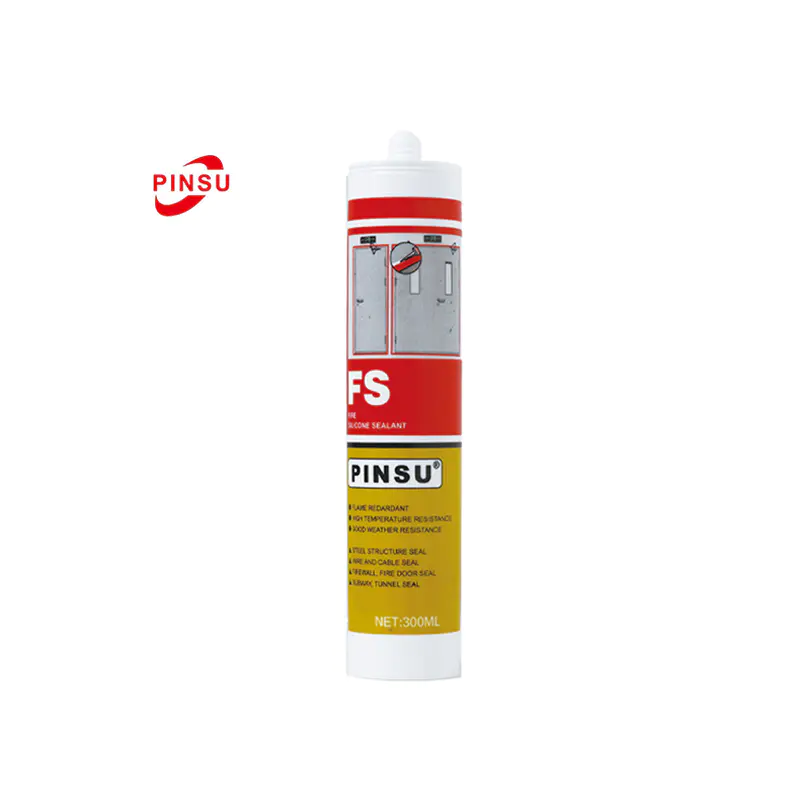
 سازنده واشر سیلیکونی با دمای بالا PINSU RTV این سیلیکون تک جزئی RTV الاستومری را درمان میکند، شکافهای بزرگتر را پر میکند و دمای -50 درجه سانتیگراد تا 300 درجه سانتیگراد را تحمل میکند، و آن را برای مخزن موتور، روکش سوپاپها و محفظههای گیربکس با حرکت مفصل ایدهآل میکند. مشاهده محصول →
حالت های رایج شکست و نحوه اجتناب از آنها
هنگامی که فلنج ماشینکاری شده گریه می کند، علت آن معمولاً در مفصل است تا در شیمی. پنج الگو بیشترین شکایات را تشکیل می دهند:
- درزگیر نرم در عمق مفصل: شکاف فراتر از محدوده نامی، فلز غیرفعال غیرفعال مانده یا قطعاتی که زیر حداقل دمای پخت مونتاژ شده اند.
- نشت فوری: یک مهره شکسته، درزگیر از دست رفته در اطراف سوراخ های بست، یا پیچ و مهره هایی که قبل از پخش شدن فیلم به گشتاور نهایی کشیده شده اند.
- نشت تاخیری: پیچ و مهره های کم گشتاور که امکان حرکت ریز را فراهم می کند یا چهره هایی که پس از تمیز کردن توسط اثر انگشت دوباره آلوده می شوند.
- درمان کند تولید: دانه های بیش از حد ضخیم، قطعات سرد مستقیماً از یک انبار گرم نشده یا آلیاژهای غیرفعال که بدون پرایمر مونتاژ شده اند.
- تخریب دشوار: درجه استحکام بالا مشخص می کند که در آن درجه با استحکام متوسط و قابل استفاده کافی است.
یک ممیزی مشترک کوتاه که شکاف، زیرلایه، تمیزی، دما و جداسازی لازم را پوشش میدهد، اکثر خرابیهای میدانی را قبل از اینکه کسی به محصول دیگری دست پیدا کند، برطرف میکند. هنگامی که این چک ها در دستورالعمل کار استاندارد نوشته می شوند، ثانیه ها طول می کشد و از تکرار شکایت جلوگیری می کند. همین ممیزی به عنوان یک چک لیست پذیرش برای دسته های درزگیر ورودی و شرایط ذخیره سازی دو برابر می شود.
سوالات متداول
Q1: حداکثر شکافی که یک درزگیر فلنج بی هوازی می تواند پر کند چقدر است؟
اکثر نمرات فلنج های همه منظوره به طور قابل اعتمادی در شکاف هایی تا حدود 0.25 میلی متر پخت می شوند. فراتر از این محدوده، درمان به شدت کند می شود و رزین عمیق در مفصل ممکن است مایع بماند. لقیهای بزرگتر حداکثر نیاز به درجه ژل تیکسوتروپیک دارند و در عوض بیشتر به یک واشر الاستومری نیاز دارند.
Q2: چرا سیلانت خارج از مفصل پس از درمان همچنان چسبناک است؟
اکسیژن رزین در معرض را مایع نگه می دارد. این ماده به گونهای طراحی شده است که فقط در جاهایی که هوا حذف میشود، درمان شود، بنابراین یک مهره بیرونی چسبنده طبیعی است و فعال بودن مواد شیمیایی را تأیید میکند. پس از مونتاژ آن را پاک کنید؛ هنگامی که مفصل بسته شود، هیچ عملکردی ندارد.
Q3: آیا فولاد ضد زنگ و سایر فلزات غیرفعال به فعال کننده نیاز دارند؟
بله. فولاد ضد زنگ، سطوح آبکاری شده و گالوانیزه، آلومینیوم آنودایز شده و زیرلایههای غیرفعال مشابه، یونهای فلزی بسیار کمی را آزاد میکنند تا عمل پخت را با سرعت کامل انجام دهند. یک فعال کننده سطح یا پرایمر اعمال شده بر روی هر دو صورت، زمان پخت نرمال و استحکام کامل را بازیابی می کند.
Q4: چه مدت باید قبل از تحت فشار قرار دادن مفصل صبر کنم؟
برگه اطلاعات فنی را به عنوان سند کنترلی در نظر بگیرید. به عنوان یک قاعده کلی، اتصالات فلنج در عرض چند ساعت در دمای اتاق به قدرت حمل و نقل و پس از حدود 24 ساعت به مقاومت کامل فشار و شیمیایی می رسند. کارگاه های سرد این زمان ها را به میزان قابل توجهی افزایش می دهند.
Q5: آیا یک درزگیر بی هوازی می تواند به طور کامل جایگزین واشر معمولی شود؟
در فلنجهای فلزی سخت و دقیق ماشینکاری شده با درجه شکاف، بله، و اتصال مهر و موم شده اغلب قابل اعتمادتر است زیرا نمیتواند شل شود یا خزش کند. در جایی که چهرهها نرم، تاب خورده، ماشیننشده یا عمداً خم میشوند، یک ماده واشر الاستومری یا یک واشر برش معمولی انتخاب مهندسی بهتری باقی میماند.

 TOP